SMC片材机组如何提高生产速度?
2026-08-28
树脂糊的制备效率直接影响整条生产线的运行速度。通过采用在线混合系统,可以实现树脂糊粘度的闭环调节与实时补料,减少因传统离线混合导致的沉降分层风险,从而保障连续批量生产的稳定性。同时,合理控制高速分散机的转速(通常在750-1500转/分),并严格按照先加液体、后加粉体的顺序进行配料,能够有效缩短混合时间,确保树脂糊在40℃左右的适宜温度下稳定输出,为后续的高速浸渍提供充足的物料保障。
提升浸渍与涂布工艺的匹配度
片材的浸渍质量是决定能否提速的关键环节。在提高生产速度的同时,必须确保浸渍区压力与刮刀高度的动态匹配。通过精确调节气动网带的松紧度以及浸渍辊组的压力,可以使树脂糊在短时间内充分渗透玻璃纤维。此外,针对碳纤维或特殊配方,适当提高浸渍区的温度(如控制在120-150℃)并优化辊筒表面的防粘涂层处理,能够有效降低树脂糊的初始粘度,使材料在高速运转下依然保持均匀的涂布厚度,避免因速度过快导致的浸润不良或厚度偏差。
强化切纱与纤维输送的稳定性
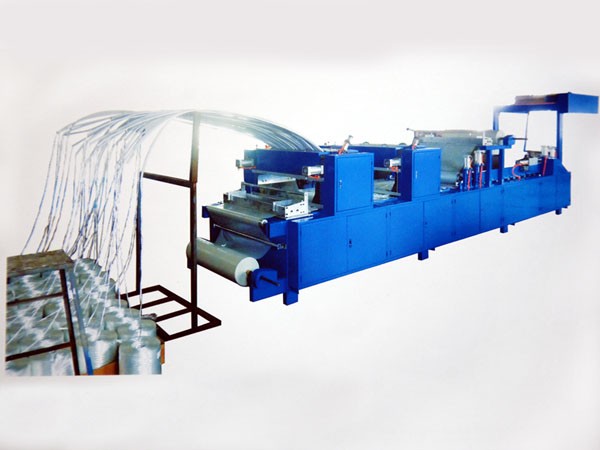
玻璃纤维的切割与输送速度必须与主机牵引速度保持严格的同步。采用调速电机实现切纱系统的无级变速,可以灵活调整纤维含量并适应不同的车速要求。在高速生产时,需重点关注切纱刀辊的螺旋设计及垫压辊的压力设置,这不仅能减少噪音、延长刀片寿命,还能防止纤维在高速切割时发生缠绕或断裂。同时,将玻璃纤维房的湿度控制在60%-80%,可有效防止静电产生,确保纤维在高速输送过程中分散均匀,避免因纤维团聚造成的局部缺料或设备卡顿。
升级自动化控制与在线检测
引入先进的自动化控制系统是提升生产速度的有效手段。利用中心控制柜对全机进行统筹管理,配合西门子或富士等品牌的精密电器元件,可以实现一键启动与参数自动调节。更重要的是,必须配备高精度的在线检测设备,实时监测片材的宽度、单重变化以及树脂糊液位。一旦检测到单重偏差超过2%-3%或纤维含量波动超过1.5%,系统能够自动反馈并微调刮刀高度或牵引速度,从而在保障产品质量的前提下,敢于并能够维持更高的生产节拍。
改善熟化环境与后段收卷效率
SMC片材在离开主机后需要进入熟化增稠阶段。通过优化熟化室的温度均匀性和空气循环系统,可以加速树脂糊的增稠反应,缩短片材在生产线上的滞留时间,从而为前端提速腾出空间。在后段收卷环节,采用力矩电机驱动的自动收卷系统,配合气动夹装装置,可以实现恒张力控制与快速换卷。这不仅减少了人工干预的频率,还避免了因收卷过紧或过松导致的片材变形,确保了高速生产下线后的片材依然保持规整的卷状形态,便于后续的模压加工。