SMC片材机组如何提高生产速度?
2026-09-18
SMC片材机组的生产速度与传动系统的稳定性直接相关。采用变频调速电机配合高精度减速机,能够根据生产需求灵活调节运行速度,同时降低能耗与振动。传动装置方面,用同步带传动替代传统齿轮传动,运行更平稳、噪音更低,传动效率可提升5%~10%。控制系统以PLC为核心,搭配触摸屏人机界面,操作人员可在屏幕上完成配方管理、工艺参数设置与数据监控,实现主机转速、出料口高度等关键参数的精准调节,减少人为操作误差带来的停机时间。
提升树脂糊供给与浸渍效率
树脂糊的供给精度和浸渍均匀度是影响生产线速度的核心因素。采用双螺杆泵配合电子称重的供给系统,树脂糊出料精度可控制在±0.5%以内,确保每米片材的树脂含量稳定。刮刀装置选用高精度刮板,间隙精度可达0.05mm,使树脂糊均匀涂覆在PE薄膜上,减少因涂布不均导致的后续调整时间。浸渍环节采用气动压辊配合差速剥离机构,通过多点压力控制使玻纤得到充分浸润,浸润均匀度可提升约15%,缩短浸渍所需时间。
实现自动化配料与在线混合
传统离线混合方式需要配置单独的捏合机与储料罐,人工干预占比高,换产时间长。采用在线连续混合系统,将树脂糊制备与浸渍工序联动,实现连续投料,减少树脂糊沉降误差。自动配料系统通过高精度称重模块与比例阀配合,按照预设配方依次启动输送,实时根据重量反馈动态调节阀门开度与泵速,配料重复精度可达±0.5%以内,彻底告别人工投料带来的误差与等待。在线粘度计与自动补料系统的集成方案,能够实时监测树脂糊粘度并自动调节,确保生产连续性。
升级裁切与收卷环节
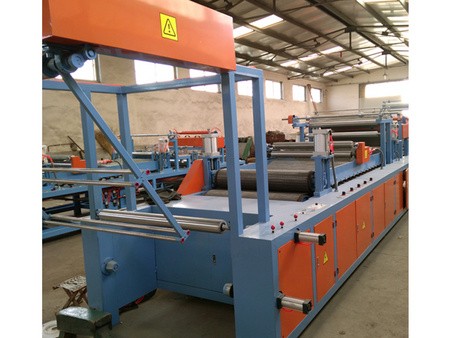
裁切和收卷是制约整体生产速度的关键瓶颈。传统人工裁切宽幅片材需要两人协同完成,效率低下且准确性差。采用自动裁切设备配合伺服电机驱动,可根据设定尺寸精准裁切,裁切精度满足预浸料定长要求。收卷环节采用双工位设计,配备高精度重量传感器与张力调节装置,一个工位满重后自动切断、移料,另一个工位无缝接续,收卷效率可提升40%以上。气动控制的薄膜张力系统能够保持PE薄膜恒定张力输送,避免褶皱影响后续裁切精度。
加强设备维护与工艺参数优化
定期维护保养是保障设备持续高速运行的基础。制定定期维护计划,对机组各部件进行检查、清洁、润滑和紧固,及时发现并处理潜在问题。工艺参数方面,挤出温度控制在120~160℃,模具温度保持在80~120℃,确保物料充分塑化且不分解。生产线速度根据产品厚度和机组能力调整,常见1.2米幅宽线速度可调至2~8米每分钟,产量可达300公斤每小时。通过传感器和数据分析实时调整生产参数,利用预测性维护提前发现设备隐患,减少非计划停机时间。
综上所述,SMC片材机组提高生产速度需要从传动控制、树脂供给、自动化配料、裁切收卷以及维护保养等多个环节协同优化。通过引入自动化装备与智能化控制系统,减少人工干预,提升各环节衔接效率,能够在保障片材质量的前提下实现产能的稳步提升。