SMC片材机组有哪些关键技术?
2026-09-20
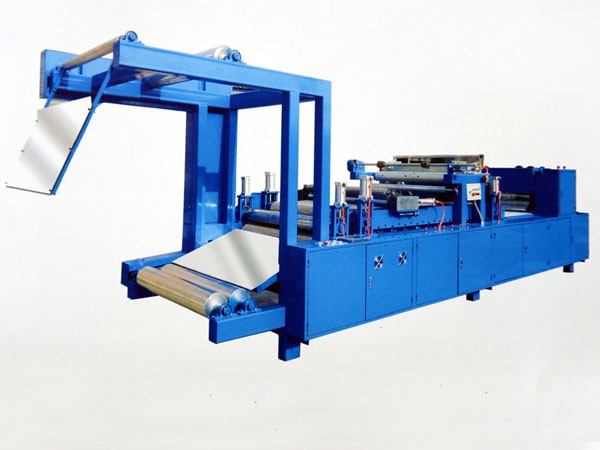
SMC(片状模塑料)机组是生产不饱和聚酯玻璃纤维增强复合材料片材的专用设备,其技术水平直接影响片材的纤维含量均匀性、树脂浸透度和面密度稳定性。当前主流SMC机组已形成较为成熟的技术体系,涵盖混合供料、薄膜输送、纤维切割、浸渍压实、收卷包装及电控系统等多个关键环节。
树脂糊制备与供料技术
树脂糊的制备质量是SMC片材性能的基础。现代SMC机组普遍采用高精度计量系统,通过称重模块与螺杆泵、气动隔膜泵等设备配合,实现树脂、填料、引发剂等组分的克级计量,配料重复精度可控制在±0.5%以内。供料方式分为间歇式混合和在线连续混合两类:在线混合系统将树脂糊制备与浸渍工序联动,可实现树脂粘度在线调节与玻纤短切同步喂入,树脂糊出料精度控制在±0.5%以内,适合连续大批量生产;离线混合则需配置单独捏合机与储料罐,更适合多品种小批量切换。
薄膜输送与张力控制技术
上下层聚乙烯(PE)薄膜的平稳输送是保证片材结构完整的前提。机组采用变频调速链带输送薄膜,速度调节精度可达0.1Hz,运行稳定性较高。薄膜放卷环节配备气动张力控制系统与展平辊,可实时调整膜面张力并消除褶皱,确保薄膜以恒定张力进入涂布区域。此外,气动刮刀升降装置可在树脂糊中含颗粒杂质时快速抬起刮刀,避免划伤薄膜表面。
玻璃纤维切割与分布技术
玻璃纤维的切割精度与分布均匀性直接决定片材的力学性能。机组切纱部分采用调速电机实现无级变速,扩大含纱量调节范围,玻纤含量可控制在15%-40%之间,切割长度支持12.5mm、25mm、50mm、100mm四种规格。切纱刀辊采用螺旋形设计,配合气动控制的刀辊压力与垫压辊,运行平稳且可降低噪音,延长胶辊和刀片使用寿命。高端机型还配备在线检重与测宽装置,实时监测半成品密度与宽度,自动联动调节出料口开度与玻纤切割速度,使玻纤含量波动范围收缩70%以上。
浸渍压实与厚度控制技术
浸渍压实是树脂充分渗透纤维、驱赶气泡的核心工序。机组主机采用网带压料方式,压料机体升降与网带松紧均通过气动形式调节,所有滚筒经研磨后再镀铬处理,确保表面精度。片材经过一系列压辊(光辊、槽辊、穿刺辊等)的滚压、弯曲和延伸作用,使树脂充分浸透纤维并压实成均一厚度。高精度刮刀与刮板间隙精度可达0.05mm,确保树脂糊涂布均匀。
收卷包装与自动化控制技术
收卷部分采用力矩电机驱动,卷取速度可随时调整并实现自动收卷,配备气动夹装装置以提高工作效率。双工位设计配以高精度重量传感器,可实现一个工位满重后自动切断移料、另一个工位无缝接续,包装效率提升超40%。电控系统以高性能PLC为核心,配备触摸屏人机界面,操作人员可完成配方管理、工艺参数设置、数据监控与历史查询,将地磅称重、设备控制、参数反馈融为一体。
总体而言,SMC片材机组的关键技术围绕"精准计量、均匀涂布、稳定浸渍、智能控制"展开,当前行业正从通用设备向专用化、智能化方向深度调整,在线混合系统、闭环控制、数字化监控已成为新建产线的重要配置。