SMC片材机组如何应对高负荷运行?
2026-09-12
面对高负荷运行,SMC片材机组的硬件基础决定了其稳定性。在核心传动方面,设备通常选用变频调速电机配合高精度减速机,这不仅能根据负荷需求灵活调速、降低能耗,还能有效减少能量损失与运行振动。同时,采用同步带传动替代传统齿轮传动,可使传动更加平稳、噪音更低,整体效率得到显著提升。在挤出系统中,螺杆与机筒多采用双金属材质,其内层合金硬度高、耐磨,外层钢材强度大,不仅使用寿命更长,还能确保物料输送稳定,从而提升片材的均匀度。
关键工艺参数的精准与动态控制
高负荷生产对工艺参数的稳定性提出了更高要求。准确的温度控制是核心环节,挤出温度一般需严格控制在120-160℃,模具温度控制在80-120℃,以防止物料分解或流动性差。此外,挤出速度与压力的调节必须与设备能力及产品厚度相匹配,避免因速度过快导致片材厚度不均或出现波浪纹。通过智能控制系统,设备能够利用传感器实时监测并动态调整生产参数,确保物料充分塑化和均匀挤出,保障产品质量的一致性。
自动化与智能化系统的深度赋能
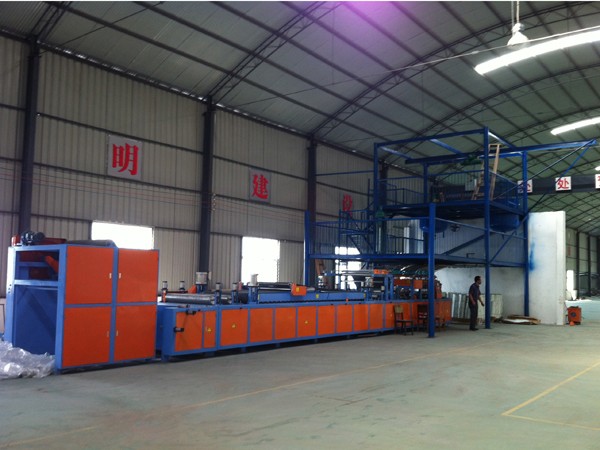
为应对高负荷带来的管理压力,自动化与智能化控制成为关键手段。机组引入自动配料系统与在线粘度计,确保配方精确,将配料重复精度控制在极小误差范围内。同时,通过在线检重与测宽装置,系统可实时监测半成品的密度与宽度,并自动联动调节出料口开度与玻纤切割速度,形成动态闭环控制。这种“感知-决策-执行”体系,不仅减少了人工干预,还确保了每一批次片材成分的均匀一致,大幅提升了整体设备效率。
模具设计与温控系统的协同优化
模具作为成型的关键部件,其设计合理性直接影响高负荷下的生产效率。借助CAD/CAM技术优化模具流道设计,可减少物料流动阻力;增加冷却水道数量并优化布局,能有效缩短冷却时间。针对大型结构件成型,采用分段式PID控温算法配合高流量循环泵,实现多区域独立调节,将模具型腔表面温差控制在极小范围内。这种精准的温度均匀性控制,能有效避免因局部过热或过冷导致的制品翘曲、玻纤外露等缺陷。
系统性的预防性维护与保养
持续的高负荷运行离不开完善的维护保养机制。企业需制定严格的周期性维护计划:每日清洁设备表面并记录运行参数;每周检查关键紧固件与皮带张紧度;每月全面检查传动系统并校准仪表。特别是对于模头、螺杆等易损部件,停机前需使用专用清洗料彻底清空,防止熔体残留碳化。此外,定期清理冷却水路防止水垢堵塞,检查真空系统与边料回收系统的运行状态,能够及时发现并消除潜在隐患,确保机组长期稳定运行。